5S to jedna z najpopularniejszych metod organizacji miejsca pracy. Większość zakładów, które ją wdrażają, zatrzymuje się na czwartym S. Piąte, samodyscyplina, jest najtrudniejsze i jedyne, którego nie można wdrożyć jednorazowym działaniem.
W zakładzie produkcyjnym lub magazynie każdego dnia podejmowane są setki małych decyzji. Gdzie odłożyć komponent. Którędy przejść, żeby nie wejść pod wózek widłowy. Czy poziom zapasów jest w normie. Kto jest dziś na jakiej zmianie. Czy maszyna działa zgodnie z planem. Większość tych decyzji nie wymaga raportu ani zebrania. Wymaga jednej rzeczy: szybkiej, czytelnej informacji w odpowiednim miejscu.
Branża automotive nie wybacza błędów. Komponenty produkowane z tolerancją do dziesiątych części milimetra, linie montażowe zsynchronizowane co do sekundy, dostawy just-in-time, które nie mają prawa się opóźnić. W takim środowisku każdy element organizacji przestrzeni musi działać bez zarzutu, bo konsekwencje nieporządku są natychmiast odczuwalne.
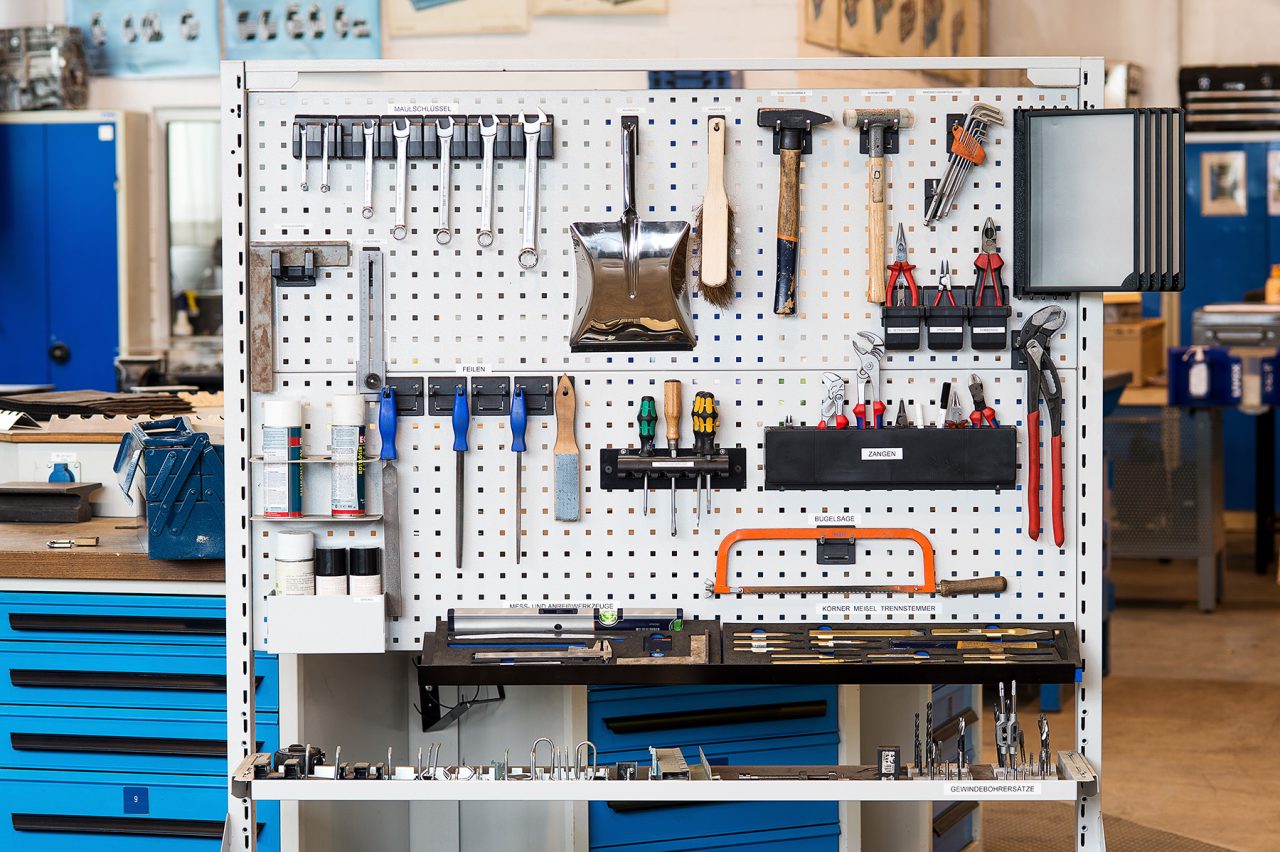
Wdrożenie lean zaczyna się zwykle od szkolenia. Zespół poznaje metodologię, rozumie marnotrawstwo, widzi, gdzie można poprawić przepływ. A potem wraca na halę i napotyka tę samą przestrzeń, co przed szkoleniem. Narzędzia leżą gdzie popadnie, strefy są nieoznaczone, informacja o statusie procesu mieszka w głowie kierownika zmiany.
Wiedza jest, ale warunki do jej stosowania nie.
Néha hallani azt a mondást, hogy a raktári feliratozás szép elmélet. Hogy a raklapok úgysem a kijelölt helyekre kerülnek, hogy egy takarítósarok jól mutat a fotókon, de a gyakorlatban nem sokat számít. Van ebben egy szemernyi igazság, de csak akkor érvényes, ha a feliratozást vagy az oktatást külön, másodlagos elem nélkül használják.
A gyártási folyamat sokféleképpen lebonyolítható. A munka megosztható több operátor között, akik mindegyike egy adott lépésért felelős. Létrehozható egy lineáris folyamat. Alternatív megoldásként a Toyota gyártási rendszeréből származó megoldások, például a chaku-chaku is alkalmazhatók. Ezúttal közelebbről megvizsgáljuk ezt a módszert, különös tekintettel a tér- és munkaállomás-szervezési igényekre.
A gépek állásidejének minden perce pénzbe kerül. Azokban a gyártóüzemekben, ahol gyakori a termékcserék, az átállások jelentik az egyik legnagyobb időpocsékoló tényezőt. Az SMED, egy olyan módszertan, amely az átállási időket tíz perc alá csökkenti, megoldást kínál erre a problémára.
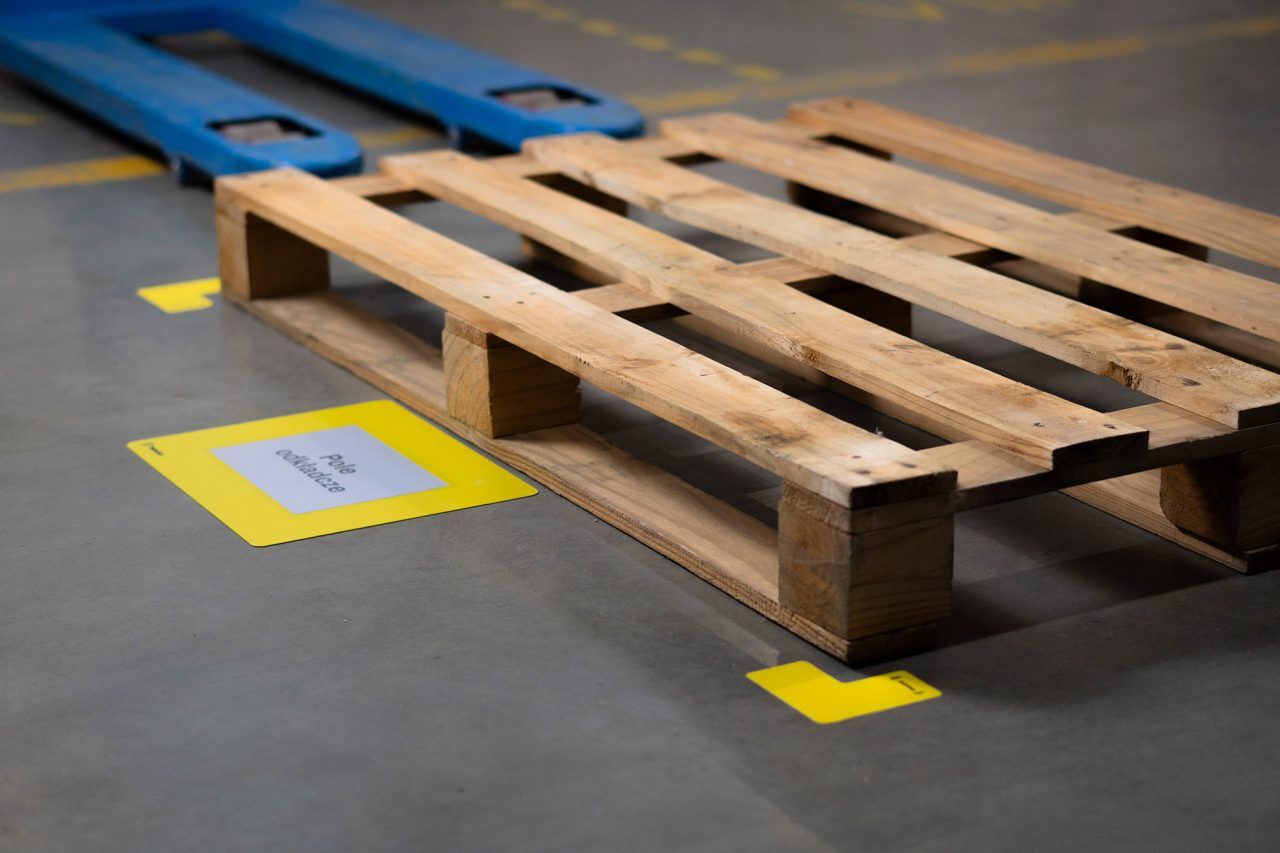
A raktári rend fenntartása nem mindig igényel folyamatok átszervezését, új polcrendszereket vagy egy hét leállást. Néha elegendő, ha a már meglévő tételeknek kijelölünk helyet.
A lengyel gyártóvállalatok közel 60%-a küzd a túlzott mértékű elvándorlással. A hónapokig épített színvonal heteken belül összeomolhat – már ha csak azoknak a fejében él, akik most távoztak.
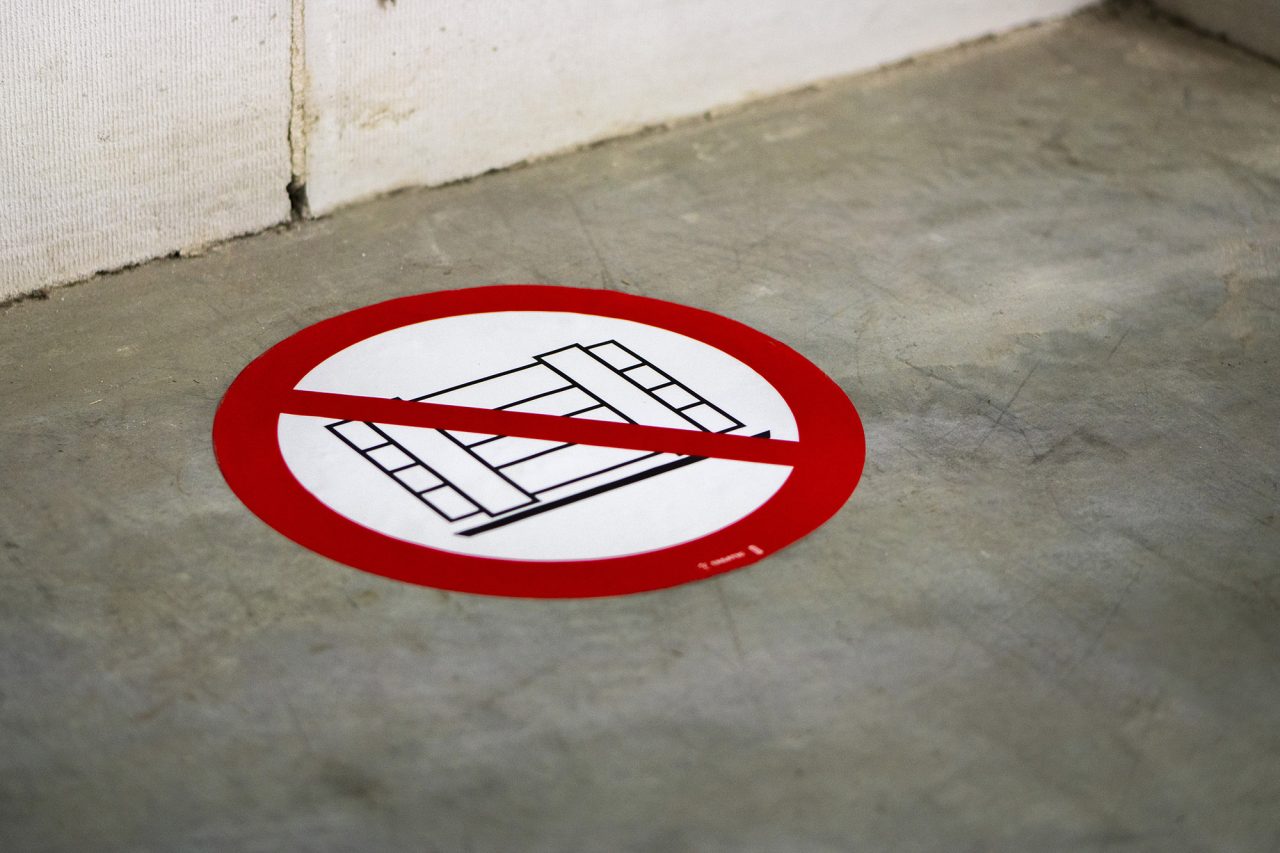
A vizuális menedzsment nem helyettesíti a szabályozásokat vagy a képzést. Azonban biztosítja, hogy a biztonsági információk még azelőtt eljussanak az emberekhez, mielőtt még lehetőségük lenne elolvasni azokat.