2026-10-07
Oznakowanie w zakładzie zwykle rośnie latami: znak po znaku, linia po linii. Pokazujemy, jak zaprojektować je jako jeden system, od hierarchii informacji po kolejność prac na hali.
Oznakowanie w zakładzie zwykle rośnie latami: znak po znaku, linia po linii. Pokazujemy, jak zaprojektować je jako jeden system, od hierarchii informacji po kolejność prac na hali.
Raporty produkcyjne pokazują liczby. Gemba Walk pokazuje rzeczywistość. To jedna z podstawowych praktyk lean management, która polega na tym, że menedżer schodzi na halę i obserwuje proces tam, gdzie faktycznie się dzieje, zamiast analizować dane z biura. Prosta idea, ale w praktyce wymaga dyscypliny i umiejętności, których nie zdobywa się od razu.
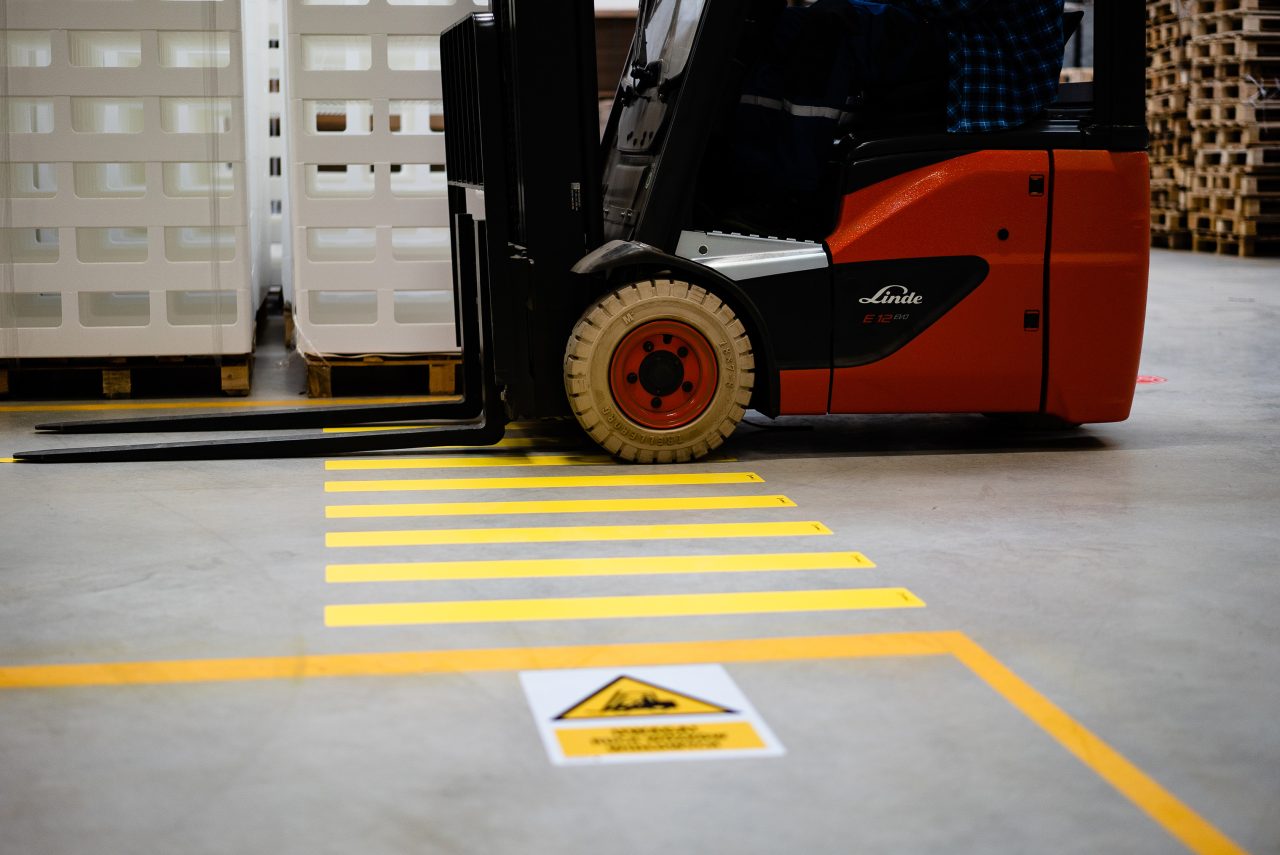
Na hali produkcyjnej skrzyżowanie ścieżek pieszych i wózków widłowych to jedno z niebezpieczniejszych miejsc. Jest tak dlatego, że operator wózka ważącego kilka ton nie zawsze jest w stanie przewidzieć ruch pieszych, zdarza się, że ma ograniczone pole widzenia, a zderzenie może zakończyć się tragicznie.
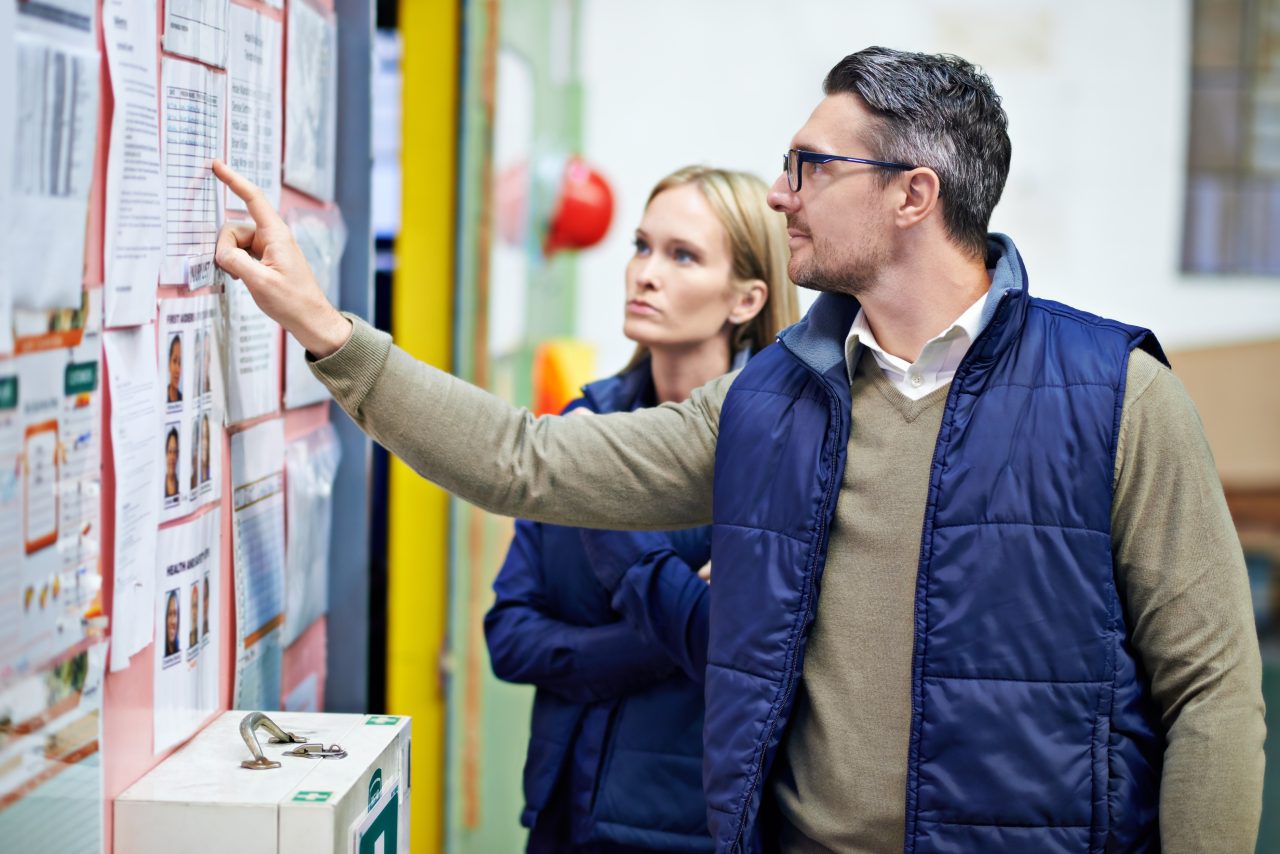
Żaden kierownik nie jest w stanie zobaczyć wszystkiego. Operator, który przy tej samej maszynie spędza osiem godzin dziennie, widzi rzeczy, których nie widać z biura: drobne utrudnienia, powtarzające się problemy, miejsca, gdzie coś mogłoby działać lepiej. Zakład, który potrafi tę wiedzę zebrać i wykorzystać, doskonali się szybciej niż ten, który polega wyłącznie na pomysłach kierownictwa.
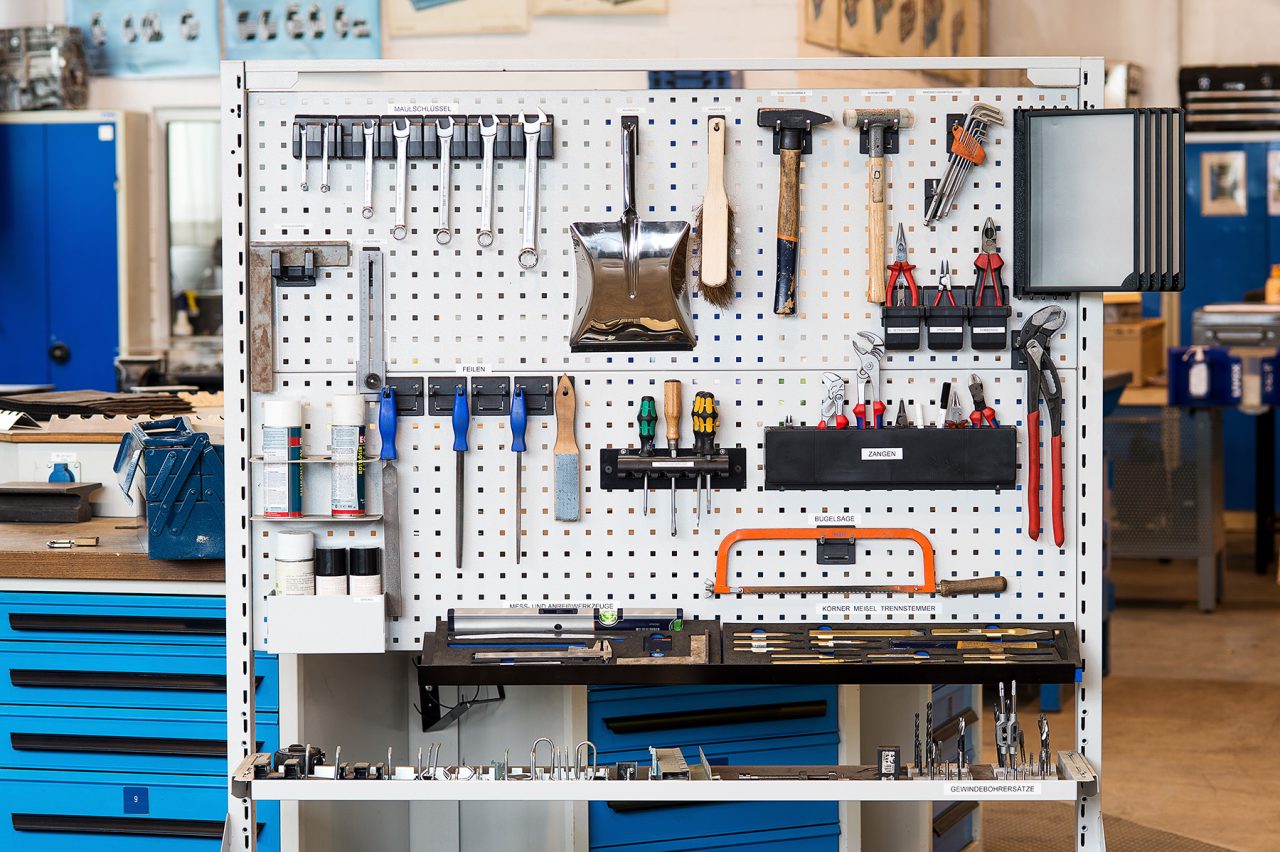
5S to jedna z najpopularniejszych metod organizacji miejsca pracy. Większość zakładów, które ją wdrażają, zatrzymuje się na czwartym S. Piąte, samodyscyplina, jest najtrudniejsze i jedyne, którego nie można wdrożyć jednorazowym działaniem.
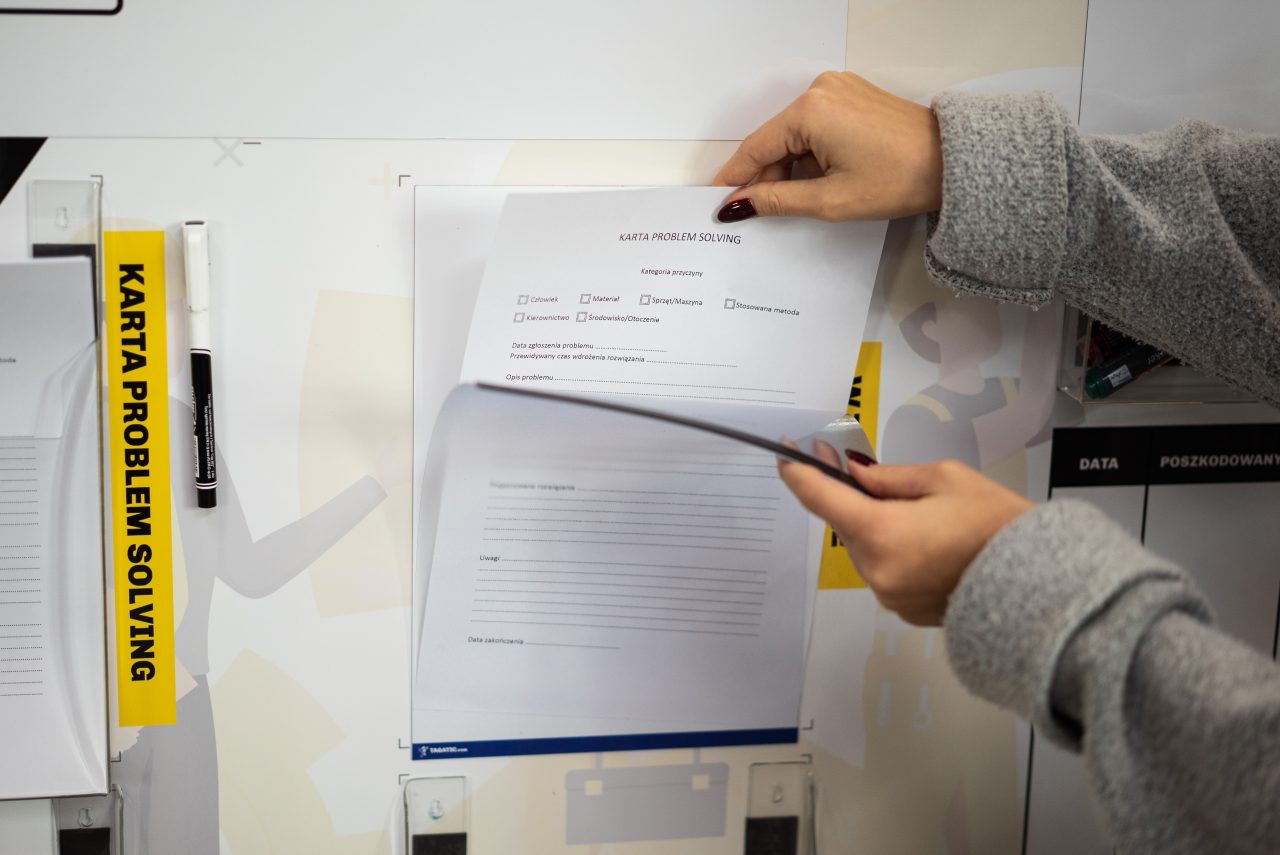
W zakładzie produkcyjnym lub magazynie każdego dnia podejmowane są setki małych decyzji. Gdzie odłożyć komponent. Którędy przejść, żeby nie wejść pod wózek widłowy. Czy poziom zapasów jest w normie. Kto jest dziś na jakiej zmianie. Czy maszyna działa zgodnie z planem. Większość tych decyzji nie wymaga raportu ani zebrania. Wymaga jednej rzeczy: szybkiej, czytelnej informacji w odpowiednim miejscu.
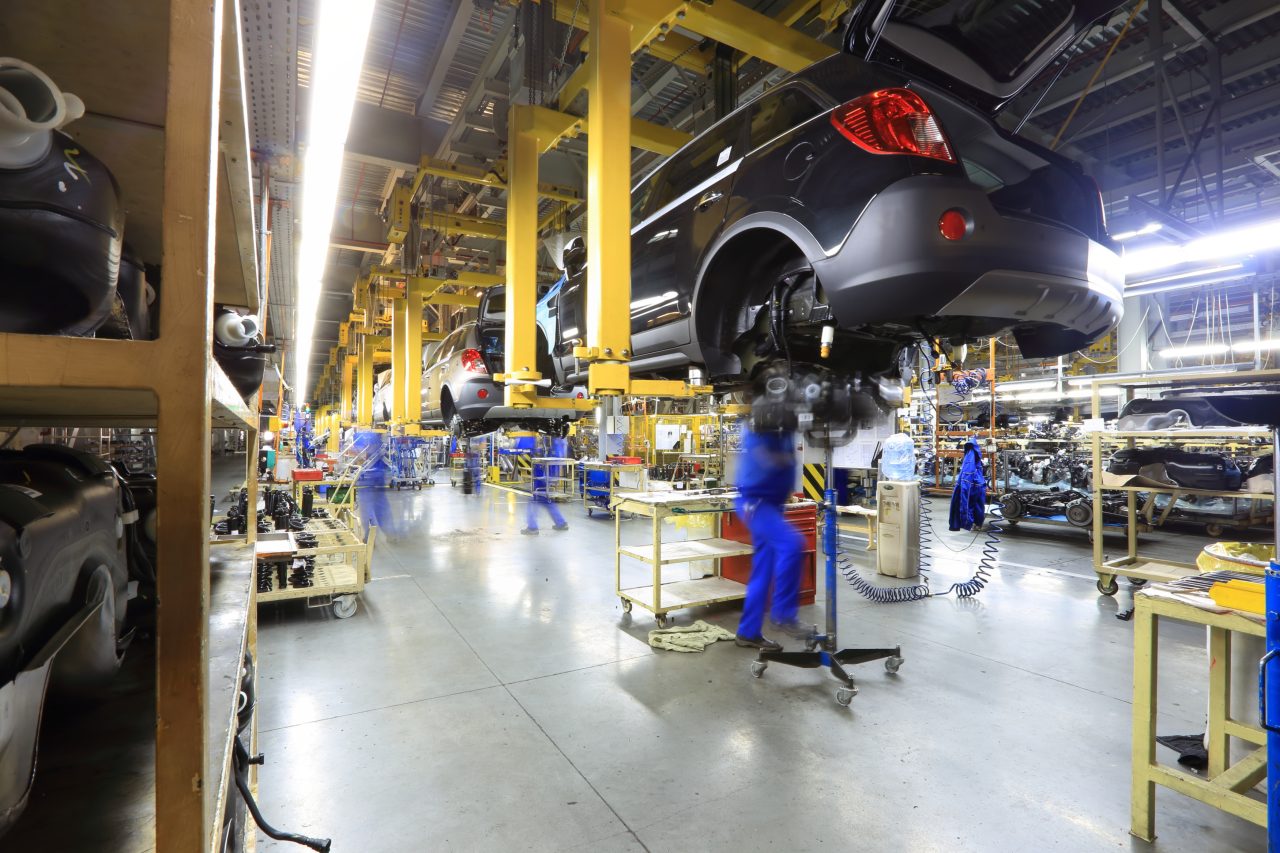
Branża automotive nie wybacza błędów. Komponenty produkowane z tolerancją do dziesiątych części milimetra, linie montażowe zsynchronizowane co do sekundy, dostawy just-in-time, które nie mają prawa się opóźnić. W takim środowisku każdy element organizacji przestrzeni musi działać bez zarzutu, bo konsekwencje nieporządku są natychmiast odczuwalne.
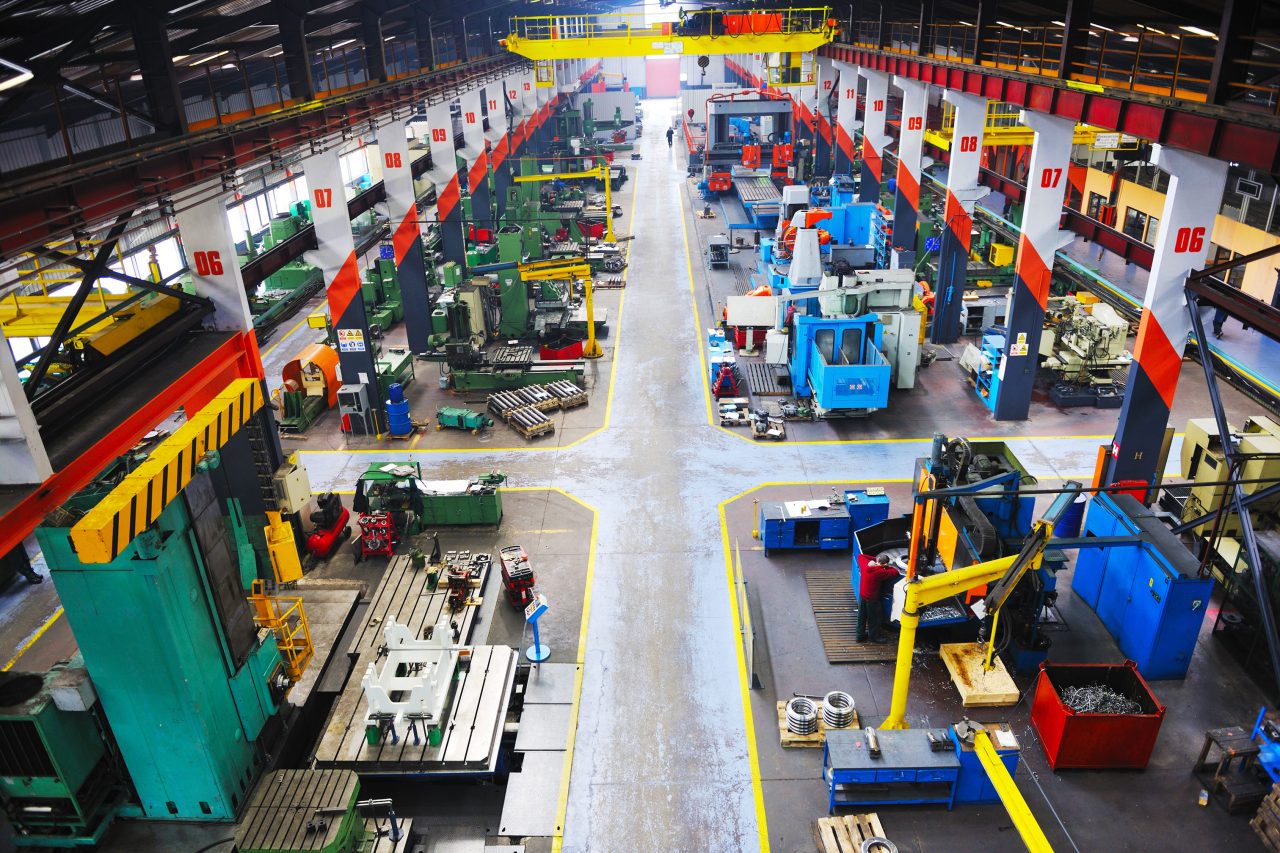
Wdrożenie lean zaczyna się zwykle od szkolenia. Zespół poznaje metodologię, rozumie marnotrawstwo, widzi, gdzie można poprawić przepływ. A potem wraca na halę i napotyka tę samą przestrzeń, co przed szkoleniem. Narzędzia leżą gdzie popadnie, strefy są nieoznaczone, informacja o statusie procesu mieszka w głowie kierownika zmiany.
Wiedza jest, ale warunki do jej stosowania nie.
Stworzenie dobrej instrukcji stanowiskowej to poważna robota. Ktoś musi przejść przez proces krok po kroku, wychwycić wszystkie istotne szczegóły, zapisać je w sposób zrozumiały dla osoby, która robi to po raz pierwszy. To wymaga czasu, wiedzy i zaangażowania.
Zdarza nam się słyszeć opinie, że oznakowanie na hali to ładna teoria. Że palety i tak nie trafiają do wyznaczonych stref, że kącik czystości wygląda dobrze na zdjęciu, ale w praktyce niewiele zmienia. Jest w tym ziarno prawdy, ale dotyczy sytuacji, gdy oznakowanie lub szkolenie pojawia się osobno, bez drugiego elementu.