5S to jedna z najpopularniejszych metod organizacji miejsca pracy. Większość zakładów, które ją wdrażają, zatrzymuje się na czwartym S. Piąte, samodyscyplina, jest najtrudniejsze i jedyne, którego nie można wdrożyć jednorazowym działaniem.
W zakładzie produkcyjnym lub magazynie każdego dnia podejmowane są setki małych decyzji. Gdzie odłożyć komponent. Którędy przejść, żeby nie wejść pod wózek widłowy. Czy poziom zapasów jest w normie. Kto jest dziś na jakiej zmianie. Czy maszyna działa zgodnie z planem. Większość tych decyzji nie wymaga raportu ani zebrania. Wymaga jednej rzeczy: szybkiej, czytelnej informacji w odpowiednim miejscu.
Branża automotive nie wybacza błędów. Komponenty produkowane z tolerancją do dziesiątych części milimetra, linie montażowe zsynchronizowane co do sekundy, dostawy just-in-time, które nie mają prawa się opóźnić. W takim środowisku każdy element organizacji przestrzeni musi działać bez zarzutu, bo konsekwencje nieporządku są natychmiast odczuwalne.
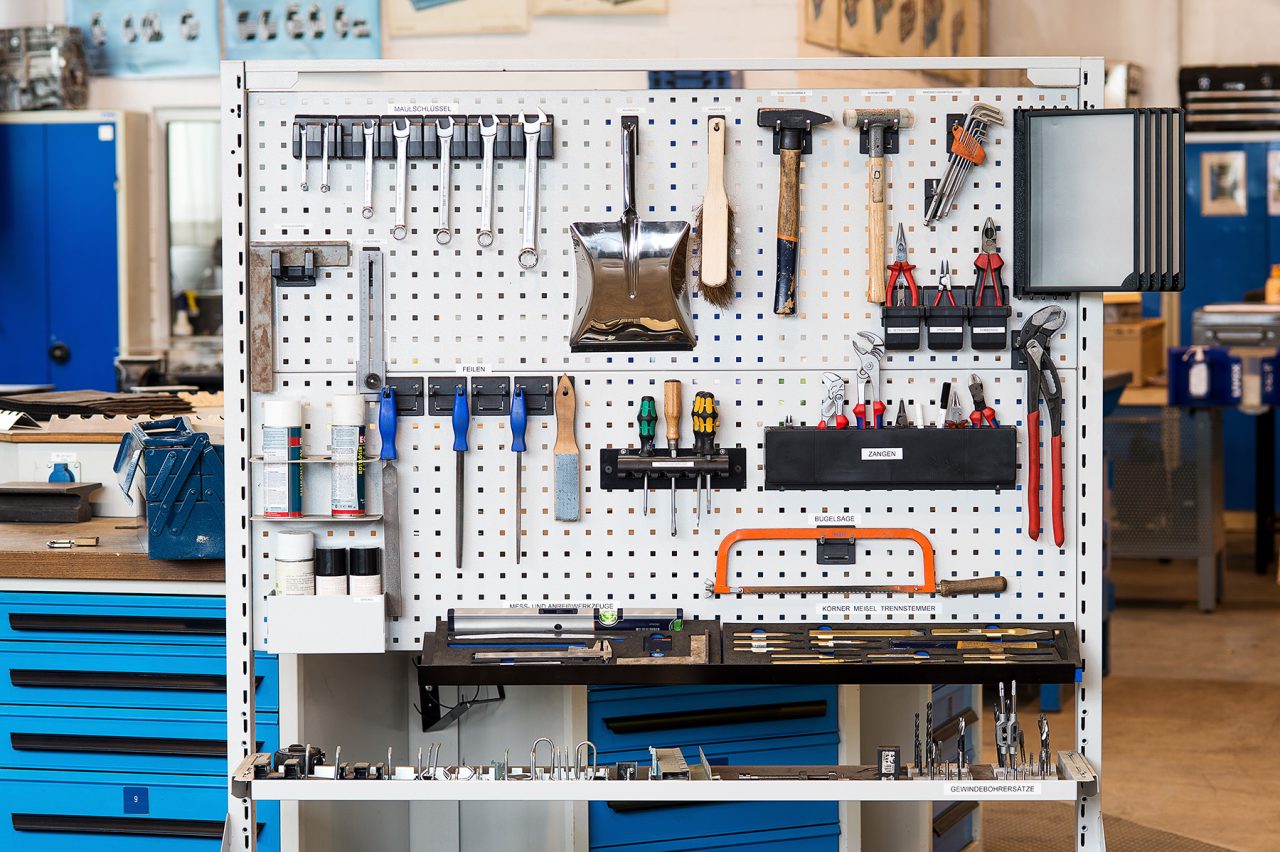
Wdrożenie lean zaczyna się zwykle od szkolenia. Zespół poznaje metodologię, rozumie marnotrawstwo, widzi, gdzie można poprawić przepływ. A potem wraca na halę i napotyka tę samą przestrzeń, co przed szkoleniem. Narzędzia leżą gdzie popadnie, strefy są nieoznaczone, informacja o statusie procesu mieszka w głowie kierownika zmiany.
Wiedza jest, ale warunki do jej stosowania nie.
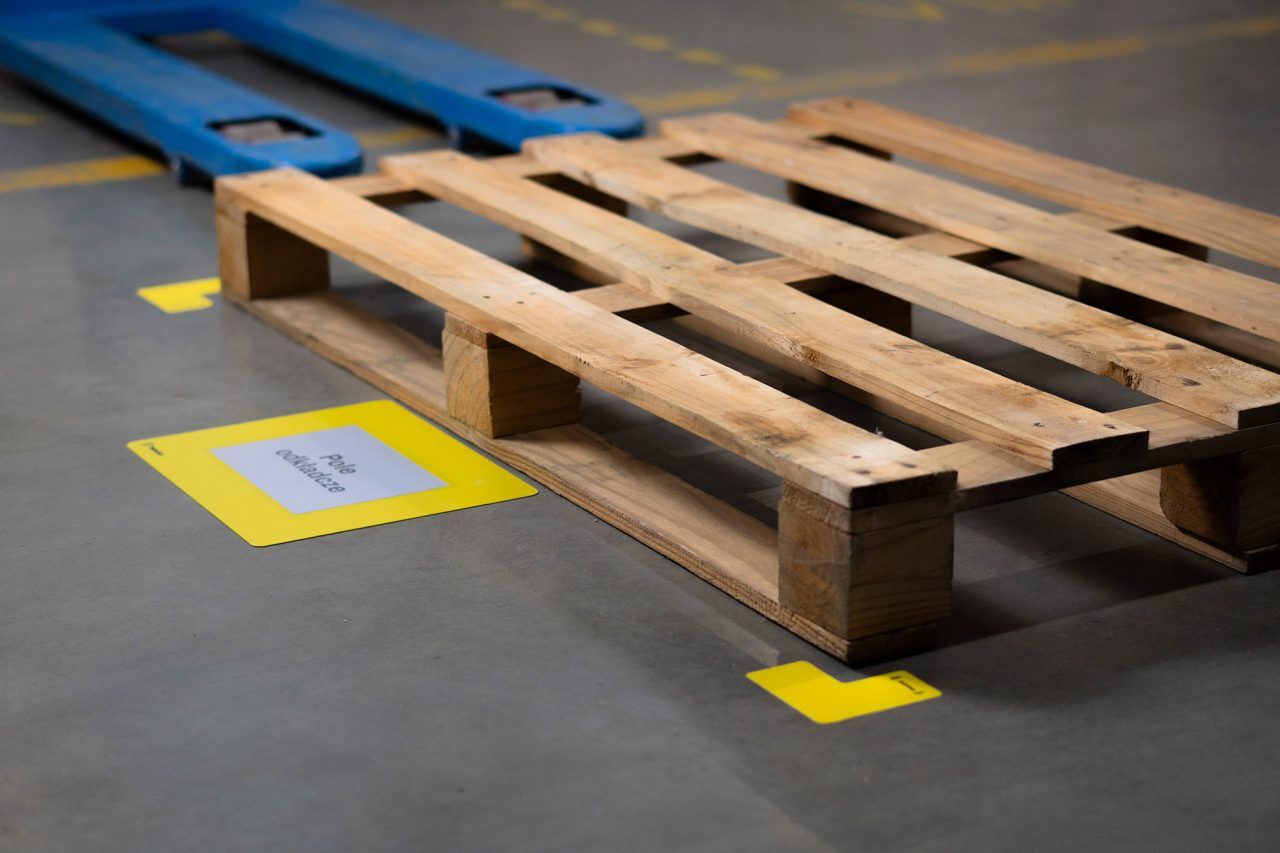
We sometimes hear people say that signage in the warehouse is a nice theory. That pallets don't end up in designated areas anyway, that a cleaning corner looks good in photos, but doesn't make much difference in practice. There's a grain of truth to this, but it applies only when signage or training is used separately, without a second element.
The production process can be conducted in many ways. Work can be divided among multiple operators, each responsible for a specific step. A linear flow can be established. Alternatively, solutions derived from the Toyota production system, such as chaku-chaku, can be employed. This time, we take a closer look at this method, specifically in terms of its demands on space and workstation organization.
Every minute of machine downtime costs money. In manufacturing plants where product changes are frequent, changeovers are one of the biggest time-wasters. SMED, a methodology for reducing changeover times to under ten minutes, is the answer to this problem.
Maintaining order in the warehouse doesn't always require reorganizing processes, new shelving, or a week of downtime. Sometimes, it's enough to designate spaces for items that are already there.
Nearly 60% of Polish manufacturing companies are struggling with excessive employee attrition. The standards you spent months building can crumble in a matter of weeks—if they're only in the minds of the people who just left.
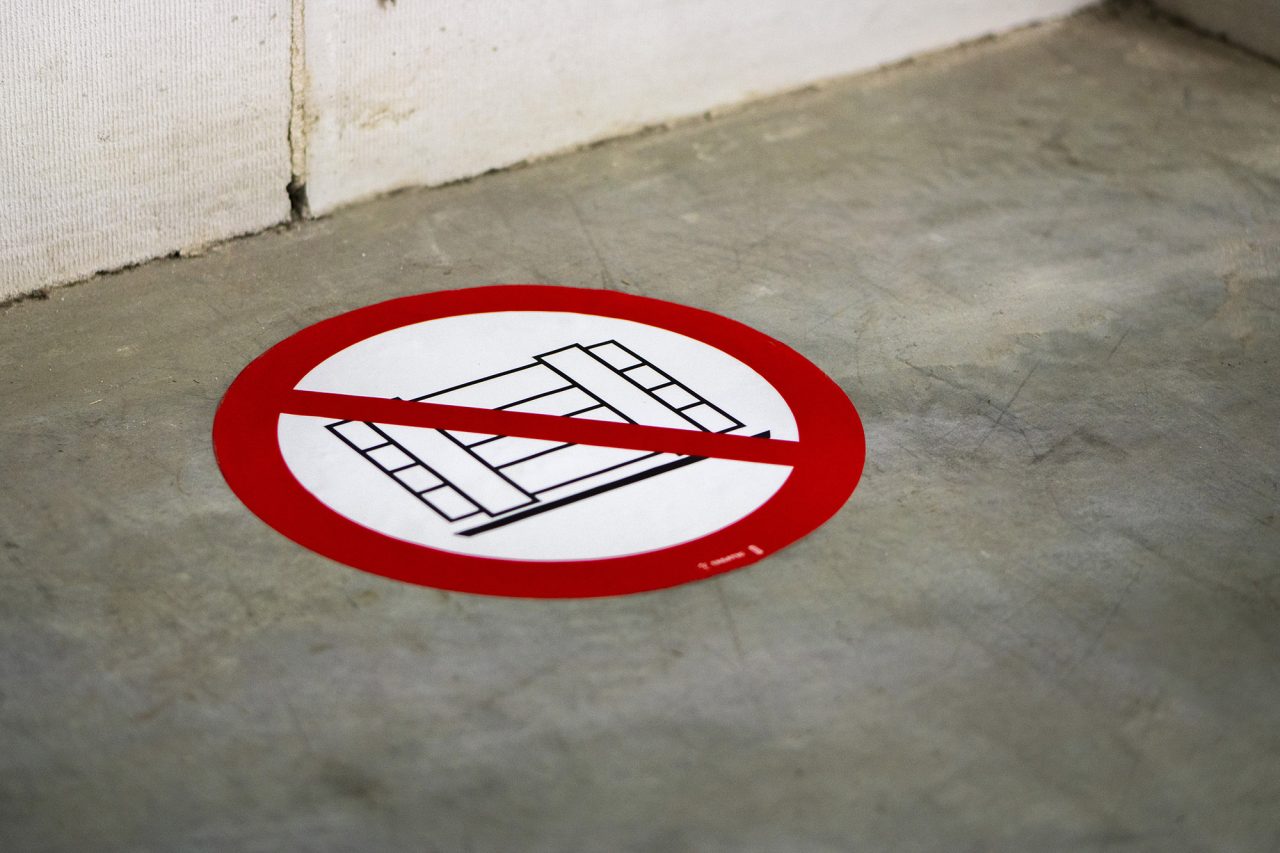
Visual management doesn't replace regulations or training. However, it ensures that safety information reaches people before they even have a chance to read it.